Ventilgjutningsguide: material, gjutprocesser, defekter och urval
Ventilgjutning är en viktig tillverkningsprocess för att tillverka ventilhus, huvar, lock och andra tryckinnehållande komponenter. Jämfört med att bearbeta en ventilkropp helt av massivt material, tillåter gjutning tillverkarna att producera komplexa flödespassager och stora ventilstrukturer med effektivare materialutnyttjande.
Men inte alla gjutmetoder eller material är lämpliga för varje ventilapplikation. Arbetstemperatur, tryck, vätskeegenskaper, ventilstorlek, materialkrav och produktionskvantitet påverkar alla gjutningsprocessen och den slutliga komponentdesignen. Den här guiden förklarar huvudtyperna avVentilgjutning, ofta använda material, tillverkningsprocesser, gjutdefekter och viktiga punkter att tänka på när man köper gjutna ventilkomponenter.
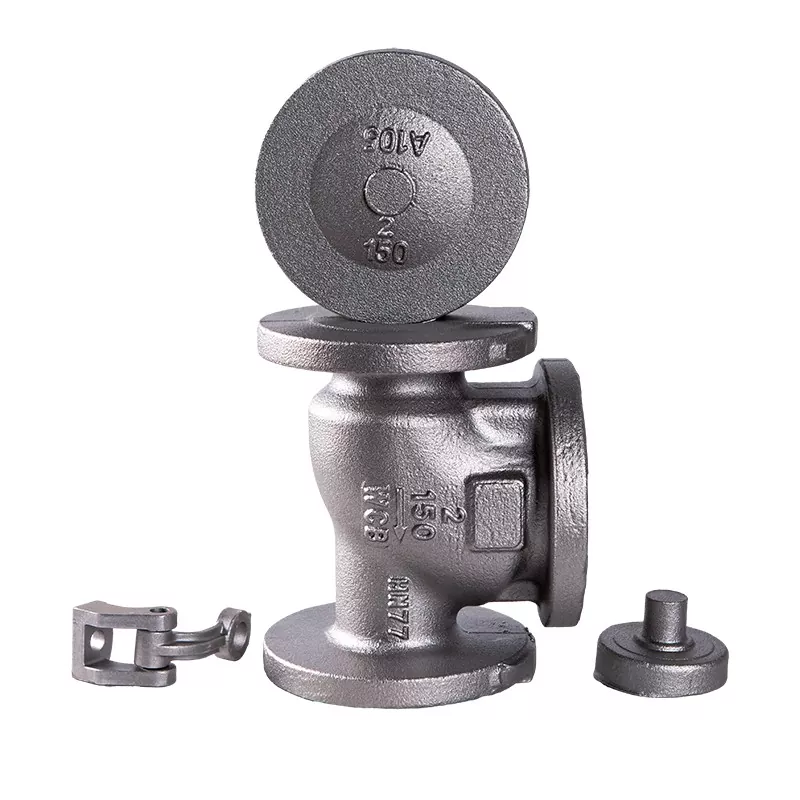
Varför används gjutning för ventiltillverkning?
Ventilkroppen innehåller ofta interna flödespassager, hålrum, säten och anslutningsstrukturer. Gjutning kan utgöra mycket av denna geometri före bearbetning, vilket minskar mängden material som behöver tas bort under efterföljande bearbetning.
De viktigaste fördelarna inkluderar:
- Lämplig för komplexa ventilhusgeometrier
- Kan producera stora och tunga komponenter
- Tillåter att olika metallegeringar kan användas
- Minskar bearbetningskrav för vissa konstruktioner
- Lämplig för både enskilda komponenter och större produktionsserier
Vanliga ventilgjutningsprocesser
Olika gjutprocesser ger olika nivåer av dimensionsnoggrannhet, ytfinish, produktionseffektivitet och kostnad.
Sandgjutning
Sandgjutning används i stor utsträckning för ventilkroppar och andra relativt stora metallkomponenter. En sandform formas runt ett mönster och smält metall hälls i formhåligheten.
Det är särskilt användbart när ventilkomponenter är stora, har komplexa inre passager eller kräver flexibla produktionskvantiteter.
Investeringsgjutning
Investeringsgjutning använder ett engångsvaxmönster för att skapa en detaljerad formhålighet. Den kan producera komponenter med relativt komplexa former och god måttnoggrannhet.
Denna process anses vanligtvis när ventilkomponenter har mindre dimensioner, detaljerad geometri eller strängare dimensionskrav.
Formgjutning
Pressgjutning tvingar smält metall in i en återanvändbar metallform under tryck. Det kan ge hög produktionseffektivitet och konsekventa dimensioner för lämpliga material och ventilkomponenter.
Men pressgjutning är inte lämplig för alla ventilapplikationer, särskilt där materialet, tryckkraven, komponentstorleken eller serviceförhållandena kräver en annan gjutmetod.
Centrifugalgjutning
Centrifugalgjutning använder rotation för att fördela smält metall mot formväggen. Den är huvudsakligen associerad med cylindriska eller ringformade komponenter och kan vara användbar för specifika ventildelar och relaterade industriella komponenter.
Vanliga material som används för ventilgjutning
Gjutmaterialet bör väljas efter ventilens driftsmiljö snarare än bara dess inköpspris.
| Material | Typiska egenskaper | Vanliga överväganden |
|---|---|---|
| Kolstål | Bra styrka och generell industriell prestanda | Lämplig legering och kvalitet bör väljas efter tryck, temperatur och vätskeförhållanden |
| Rostfritt stål | Bra korrosionsbeständighet | Ofta valt för korrosiva eller krävande vätskemiljöer |
| Legerat stål | Förbättrade mekaniska och temperaturrelaterade egenskaper beroende på legeringssammansättning | Används där standard kolstål kanske inte uppfyller servicekraven |
| Duktilt järn | Bra styrka och gjutbarhet | Vanlig i industriella och vattenrelaterade ventilapplikationer |
| Gjutjärn | Bra gjutbarhet och kostnadseffektivitet | Appliceringen bör utvärderas enligt tryck, temperatur och korrosionskrav |
Hur fungerar ventilgjutningsprocessen?
1. Ventildesign och mönsterförberedelse
Tillverkningsprocessen börjar med designen av ventilkomponenten. Gjutmönstret måste ta hänsyn till erforderlig form, dimensioner, bearbetningstillägg, krympning och inre passager.
2. Formtillverkning
En form förbereds enligt den valda gjutmetoden. Formen måste noggrant återge ventilens geometri samtidigt som den tillåts att den smälta metallen flödar ordentligt in i kaviteten.
3. Metallsmältning
Den valda legeringen smälts under kontrollerade förhållanden. Kemisk sammansättning och smälttemperatur måste övervakas för att bibehålla konsekventa materialegenskaper.
4. Hällning
Smält metall hälls i den förberedda formen. Grind- och matningssystemet hjälper till att kontrollera metallflödet och kompensera för krympning under stelning.
5. Stelning och kylning
Metallen stelnar gradvis inuti formen. Kylningsförhållanden kan påverka gjutgodsets mikrostruktur, dimensionsstabilitet och potential för inre defekter.
6. Borttagning och rengöring av gjutning
Efter stelning avlägsnas gjutgodset från formen. Sand, grindar, stigrör, blixtar och annat oönskat material avlägsnas innan vidare bearbetning.
7. Värmebehandling
Beroende på material och applikation kan värmebehandling användas för att erhålla de erforderliga mekaniska egenskaperna och materialets kondition.
8. Bearbetning
Gjutning producerar normalt den grundläggande formen snarare än den slutliga färdiga ventilkomponenten. Kritiska ytor såsom anslutningsytor, ventilsäten, spindelöppningar och tätningsområden bearbetas till de önskade dimensionerna.
9. Inspektion och provning
Det färdiga gjutgodset bör inspekteras enligt gällande tekniska krav. Beroende på ventilapplikationen kan inspektion innefatta dimensionsinspektion, visuell inspektion, materialverifiering och oförstörande provning.
Vanliga ventilgjutningsfel
Gjutkvaliteten har en direkt effekt på tillförlitligheten hos den färdiga ventilkomponenten. Flera defekter kan uppstå om formdesign, metalltemperatur, gjutning, matning eller stelning inte kontrolleras ordentligt.
Porositet
Porositet avser hålrum eller gasrelaterade håligheter i gjutgodset. Överdriven porositet kan minska integriteten hos tryckinnehållande ventilkomponenter.
Krympning
Krympning kan ske när smält metall drar ihop sig under stelning. Korrekt design av stigar- och matningssystem är viktigt för att minska krympningsrelaterade defekter.
Inklusioner
Icke-metalliska inneslutningar eller oönskade partiklar kan fastna i gjutgodset. Rena smältningsmetoder och lämpliga mögel- och gjutprocedurer hjälper till att minska denna risk.
Sprickor
Sprickor kan utvecklas under stelning eller kylning på grund av termiska spänningar, materialegenskaper eller olämpliga gjutförhållanden.
Felkörningar och kalla stängningar
En felkörning uppstår när smält metall inte helt fyller formens hålighet. En kall stängning kan uppstå när separata metallflöden möts utan att smälta ordentligt. Båda defekterna kan påverka den slutliga geometrin och integriteten hos gjutgodset.
Hur väljer man rätt ventilgjutning?
Ventilgjutningvalet bör börja med driftsförhållandena snarare än själva gjutmetoden.
Tänk på ventilmaterialet
Bestäm om applikationen kräver kolstål, rostfritt stål, legerat stål, segjärn, gjutjärn eller annan legering. Materialvalet bör ta hänsyn till korrosion, temperatur, tryck och vätskekompatibilitet.
Tänk på ventilstorlek och geometri
Stora ventilkroppar och komponenter med komplicerade inre passager kan kräva olika gjutprocesser från mindre precisionskomponenter.
Tänk på driftstemperatur och tryck
Tryck och temperatur påverkar material- och tillverkningskraven för tryckinnehållande ventilkomponenter. Gjutningen bör vara lämplig för de faktiska driftförhållandena snarare än att väljas endast enligt nominell ventilstorlek.
Tänk på produktionskvantitet
För små partier eller stora komponenter kan en flexibel gjutprocess som sandgjutning vara lämplig. Produktion i hög volym kan motivera verktyg och processer utformade för större repeterbarhet och produktionseffektivitet.
Vad bör du kontrollera när du köper ventilgjutgods?
För ventiltillverkare, ingenjörsföretag och industriella köpare bör flera detaljer bekräftas innan du gör en beställning.
- Materialkvalitet och kemisk sammansättning
- Tillämplig tillverkningsstandard
- Ventilhusets mått
- Bearbetningsersättning
- Krävs värmebehandling
- Ytans skick
- Måtttoleranser
- Oförstörande testkrav
- Tryckrelaterade krav
- Besiktnings- och dokumentationskrav
Varför är bearbetning viktigt efter ventilgjutning?
Gjutning ger den grundläggande ventilkroppsformen, men många kritiska ytor kräver ytterligare bearbetning. Tätningsytor, flänsytor, gängade ytor, håldimensioner och andra funktionella egenskaper måste uppfylla de specificerade dimensionskraven.
Av denna anledning bör ventilgjutning och bearbetning betraktas som en del av samma tillverkningsprocess. God gjutkvalitet ger en stabil utgångspunkt för efterföljande bearbetning och inspektion.
Ventilgjutning vs. smidda ventilkomponenter
| Jämförelse | Ventilgjutning | Ventilsmide |
|---|---|---|
| Komplex geometri | Väl lämpad för komplexa former och inre passager | Mer begränsad beroende på komponentdesign |
| Stora komponenter | Lämplig för många stora ventilhus | Kan kräva större formningskapacitet |
| Materialanvändning | Kan minska bearbetning från fast material | Beror på smidesdesign och bearbetningskrav |
| Produktionsflexibilitet | Flera gjutprocesser finns tillgängliga för olika behov | Processvalet beror starkt på material och komponentgeometri |
| Inre passager | Kan bilda komplexa passager med hjälp av kärnor | Kan kräva ytterligare bearbetning eller formningsoperationer |
Vanliga frågor om ventilgjutning
Vad används ventilgjutning till?
Ventilgjutning används vanligtvis för att tillverka ventilkroppar, huvar, lock, hus och andra komponenter som drar nytta av att forma komplexa metallgeometrier före bearbetning.
Vilket material är bäst för ventilgjutning?
Det finns inget enskilt material som är lämpligt för varje ventil. Kolstål, rostfritt stål, legerat stål, segjärn och gjutjärn kan alla användas beroende på tryck, temperatur, korrosion, vätskeegenskaper och tillämpliga standarder.
Är sandgjutning lämplig för ventilkroppar?
Ja. Sandgjutning är allmänt användbar för ventilkroppar, särskilt större komponenter och konstruktioner med komplexa inre passager. Lämplig process beror fortfarande på komponentens material, dimensioner, kvalitetskrav och produktionskvantitet.
Kräver ventilgjutning bearbetning?
I de flesta fall, ja. Gjutning producerar den grundläggande komponentgeometrin, medan bearbetning används för att uppnå erforderliga dimensioner och funktionella ytor.
Hur kan gjutfel minskas?
Defektkontroll börjar med lämplig mönster- och formdesign, korrekt metallsammansättning och temperaturkontroll, effektiv grindning och matning, kontrollerad stelning och lämplig inspektion efter gjutning.
Slutsats
Ventilgjutning ger ett effektivt sätt att tillverka ventilkroppar och andra komplexa metallkomponenter före bearbetning och slutinspektion. Den lämpliga gjutprocessen beror på ventilens material, storlek, geometri, driftsförhållanden, produktionskvantitet och kvalitetskrav.
För köpare som köper ventilgjutgods är det viktigt att bekräfta materialkvalitet, gjutmetod, dimensioner, bearbetningskrav, värmebehandling, inspektionsstandarder och dokumentation innan du gör en beställning. En leverantör som kan hantera gjutning, bearbetning, inspektion och kvalitetskontroll som en integrerad process kan också förenkla upphandlingen av färdiga ventilkomponenter.